本文重點:3D列印打樣最怕的不是不好看,而是「裝不起來」。一般有留間隙的設計,三德以 ±0.2 mm 製造,照圖印就能裝;間隙畫太緊,我們可以內縮或走負公差;給我們 STP 組件檔,配合和補強處可協助小幅微調,不另收費。小德不只是照圖列印:會先問清楚零件怎麼用、協助檢視圖面,有對手件還能實配確認,一次到位,不用來來回回。
一、3D列印打樣為什麼要先談公差
Q打樣最怕什麼?
A最怕拿到手卻裝不起來。能不能裝,關鍵在配合公差,這正是小德最想陪您顧好的地方。
外觀差一點還能接受,配合差 0.2 mm 就可能整件重印。軸塞不進孔、蓋子蓋不上、卡扣一壓就斷,多半不是印得不好,而是畫圖時把兩個零件畫成「剛好一樣大」,沒有預留 3D列印公差。
傳統加工有公差表可以查。FDM 3D列印不太一樣,擺放方向、材料收縮、孔的大小都會影響尺寸。好處是 3D列印打樣快又便宜:先印、量一量、再修,開模前就把公差問題解決。
二、配合不只有孔軸:FDM 常見配合情境與設計值
Q配合間隙要留多少?
A先想清楚零件要能動、要定位,還是要固定,再照情境選數值;拿不準就讓小德幫您看。
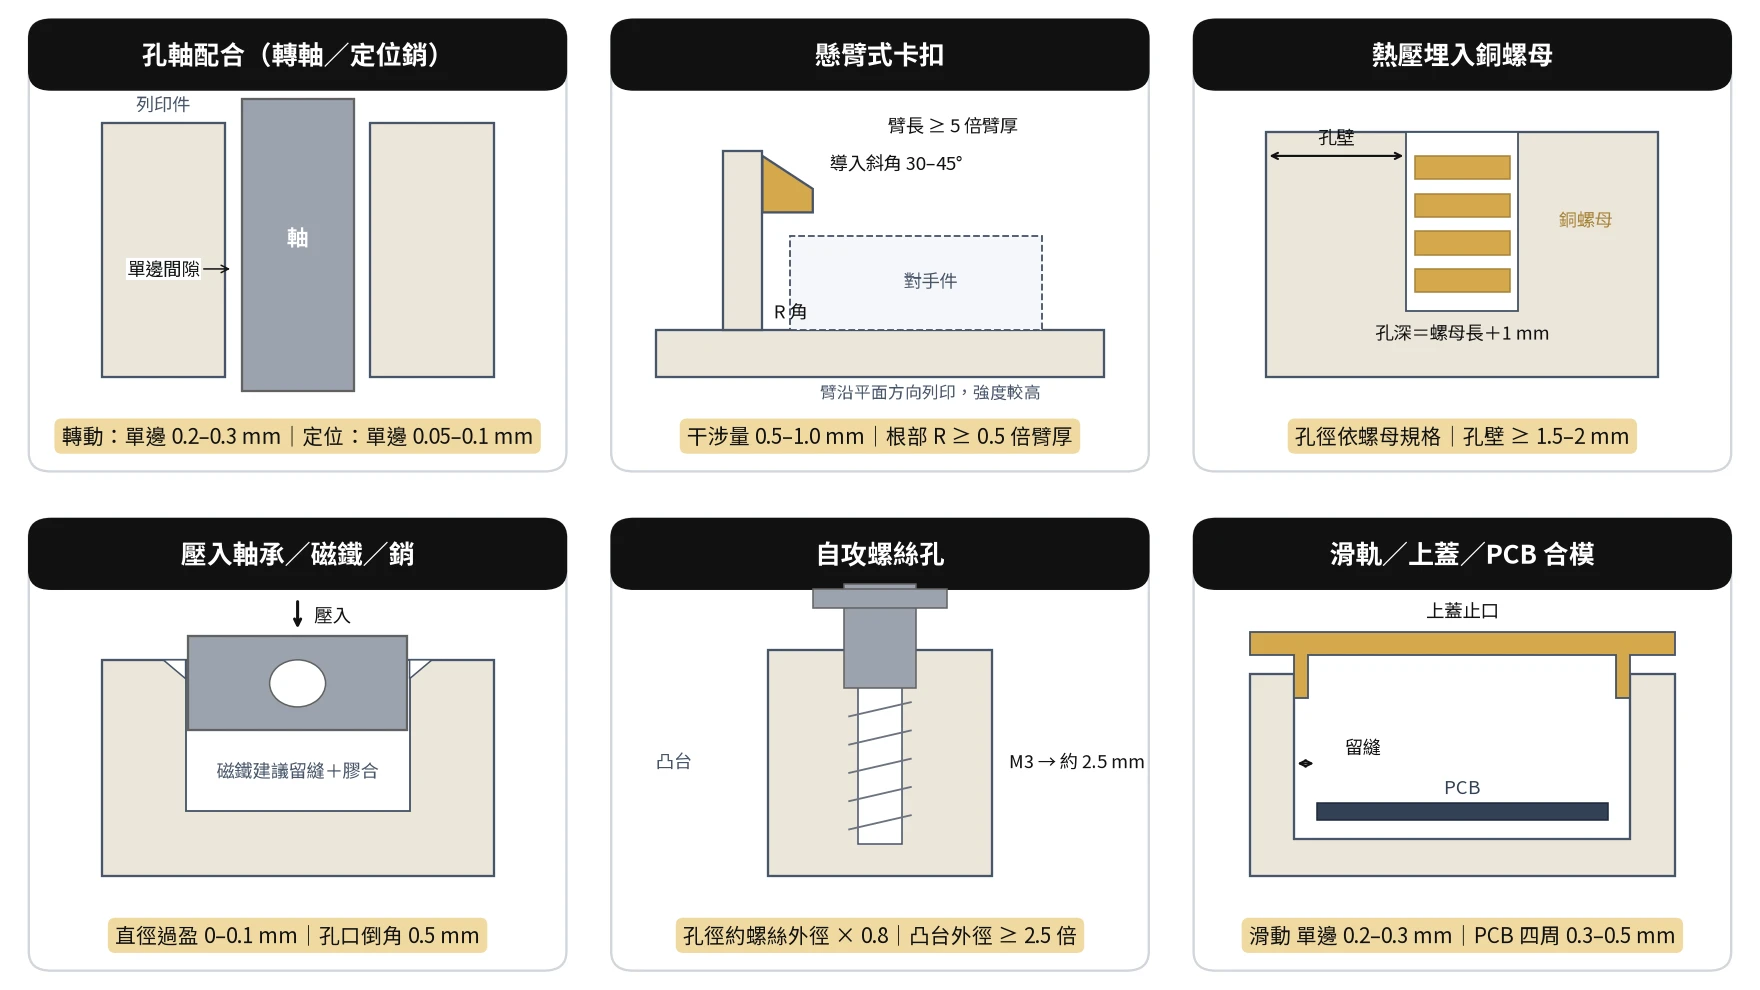
配合簡單分三種:餘隙配合是「留縫」,可以轉、可以滑;零公差(過渡配合)是「剛好」,用來定位;過盈配合是「擠進去」,靠壓緊固定。不同結構用到的配合不一樣,數值和做法也不同:
| 配合情境 | 設計建議值(起始值) | 做法與 3DEX 提醒 |
|---|---|---|
| 孔軸配合:轉軸、鉸鏈 | 單邊 0.2–0.3 mm | 要轉得順留 0.3 mm;長軸或多處同軸時再多留一些 |
| 孔軸配合:定位銷、定位孔 | 單邊 0.05–0.1 mm | 孔會印小,定位孔建議直立列印;關鍵定位需實配確認 |
| 懸臂式卡扣 | 扣勾干涉量 0.5–1.0 mm;臂長 ≥ 5 倍臂厚;根部 R ≥ 0.5 倍臂厚 | 導入斜角 30–45°,可拆式退出角也做斜面;臂要沿平面方向列印,順著層線彎曲容易斷 |
| 熱壓埋入銅螺母 | 孔徑依螺母廠商建議(通常略小於螺母外徑);孔深=螺母長+1 mm;孔壁 ≥ 1.5–2 mm | 以烙鐵加熱壓入,適合需要反覆拆裝的螺絲位置;孔口可加小倒角導正 |
| 壓入軸承、銷 | 直徑過盈 0–0.1 mm;孔口倒角約 0.5 mm | 常溫施力壓入,孔壁要夠厚;過盈太多塑膠會脹裂,建議先印測試孔 |
| 磁鐵 | 單邊留 0.05–0.1 mm+膠合 | 不建議硬壓,磁鐵易碎、孔壁易裂;也可在列印中途暫停放入,完全包覆 |
| 自攻螺絲孔 | 孔徑約螺絲外徑 × 0.8(M3 約 2.5 mm);凸台外徑 ≥ 2.5 倍螺絲徑 | 適合拆裝次數少的位置;凸台根部加 R 角或肋條,避免鎖緊時裂開 |
| 螺紋 | 列印螺紋建議 M8 以上、粗牙,牙型單邊留 0.2–0.3 mm | M6 以下改用熱壓銅螺母或自攻螺絲,強度與壽命較好 |
| 滑軌、抽屜、上蓋 | 滑動單邊 0.2–0.3 mm;上蓋止口單邊 0.15–0.2 mm | 長件收縮累積多,配合處可再放寬;入口加導角好組裝 |
| 外購件、PCB、外殼合模 | PCB 四周 0.3–0.5 mm;外購件依規格書尺寸加間隙 | 外購件尺寸準,間隙全留在列印件;PCB 用凸台定位,不要靠整圈溝槽卡緊 |
 ✅ 有功能性配合的部位告訴小德,製作前微調公差,製作後確認尺寸,還可以實配。
※ 以上為設計建議值,實際需依製程與實際模型實測來確認。
圖面沒特別標註,我們會照餘隙配合處理;需要定位、卡扣、壓入或埋螺母的地方,請在圖面或備註標出來。
三、3D列印公差:餘隙配合一般以 ±0.2 mm 製造
Q照圖印,裝得起來嗎?
A設計有留好間隙的話,三德一般以 ±0.2 mm 製造,照圖印就能裝,請放心。
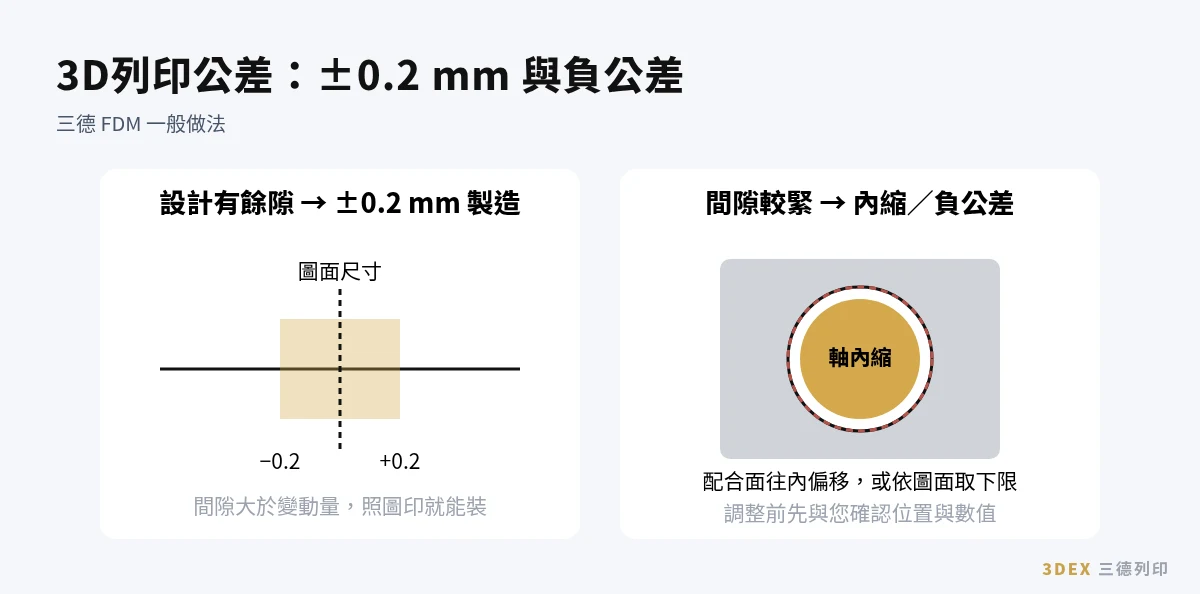
±0.2 mm 是 FDM 一般尺寸穩定做得到的範圍。只要設計時留的間隙比這個大,就算一邊偏大、一邊偏小,還是裝得起來。
- 兩個 3D列印件互配:建議單邊至少留 0.2 mm,要順暢轉動或滑動可留 0.3 mm。
- 3D列印件配外購件(螺絲、軸、PCB):外購件尺寸準,間隙全部留在列印件這一側。
- 大尺寸零件、長條件:收縮累積較多,配合處建議再多留一些,或改用可調整的長圓孔。
需要更高精度的話,請附工程圖面跟工程師確認,我們會說明做得到的範圍和做法。
四、間隙比較緊:內縮或依圖面,走負公差製作
Q我的間隙畫得很緊,怎麼辦?
A別擔心,我們可以把配合面內縮,或照圖面走負公差,讓零件順利裝起來。
FDM 有個固定的習性:孔會印小、柱會印大。如果畫的是零公差或很小的間隙,照原尺寸印,兩邊誤差一加,就變成擠不進去。
| 做法 | 怎麼做 | 適合情況 |
|---|---|---|
| 內縮(偏移) | 把配合面往內偏移,讓軸稍微變小或孔稍微變大 | 設計間隙太小、零公差的定位配合 |
| 依圖面走負公差 | 依圖面標註,關鍵尺寸以下限(負公差)製作 | 有工程圖、關鍵尺寸明確的配合件 |
| 只調配合處 | 只修改要配合的特徵,其他外觀尺寸不動 | 外觀尺寸要維持,只有配合處需要調整 |
 ✅ 這些調整我們會先跟您確認位置與數值,不會擅自更動外觀或功能尺寸。
五、FDM 配合公差參考值:3D列印打樣的起始數字
Q有沒有可以直接套用的數字?
A有的,下面是起始值;關鍵配合還是以打樣實測為準,小德會陪您一起確認。
| 想要的效果 | 單邊間隙(起始值) | 說明 |
|---|---|---|
| 自由轉動、鬆滑動 | 0.3 mm | 轉軸、鉸鏈、可容許少量灰塵或噴漆 |
| 順暢滑動、少晃動 | 0.2 mm | 上蓋、抽屜、滑槽 |
| 緊配、手推可進 | 0.1 mm | 定位、可拆但不易鬆脫 |
| 零公差/輕過盈 | 0 至 −0.05 mm | 需實配確認,FDM 容易裂或壓不進 |
| 重過盈(壓入固定) | −0.05 至 −0.15 mm | 常溫施力壓入,FDM 易脹裂;建議加孔口倒角、加厚孔壁,或改用膠合並實配確認 |
| 一體列印的活動件 | 0.4 mm 以上 | 間隙太小兩面會黏在一起 |
✅ 小德會依您的配合需求選起始值,並以實物確認。
※ 以上為設計建議值,實際需依製程與實際模型實測來確認。
「單邊」指一側的縫。軸配孔時,直徑要加兩倍:單邊 0.2 mm 等於孔徑比軸徑大 0.4 mm。
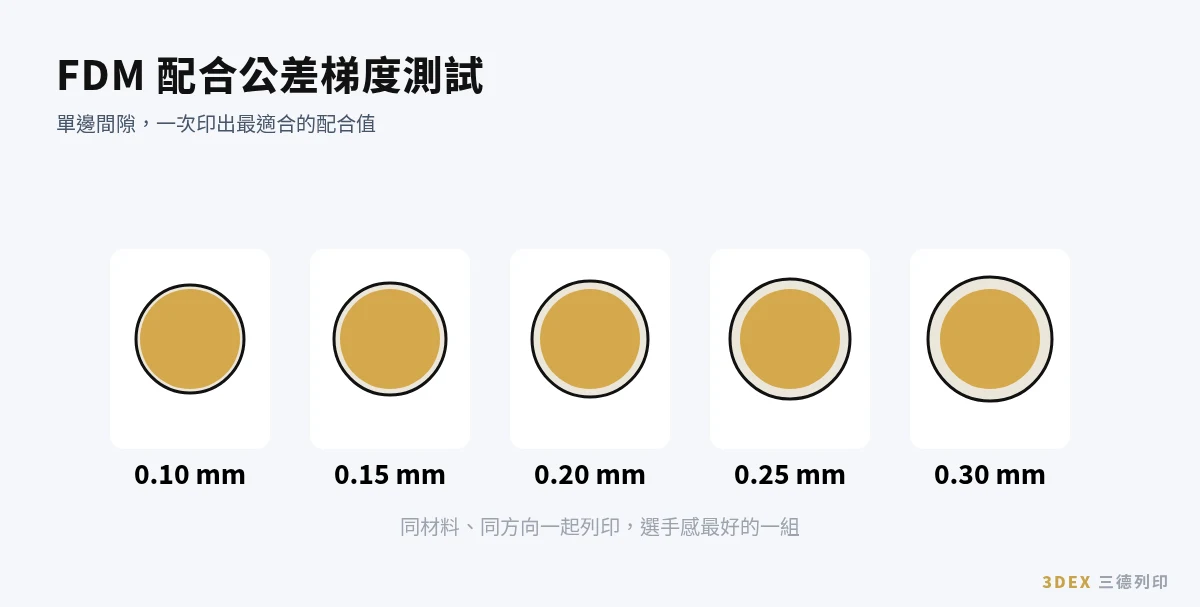
不確定要留多少時,最快的方法是印一組梯度測試:同一支軸配上單邊 0.10、0.15、0.20、0.25、0.30 mm 的孔,用正式材料、正式擺放方向一起列印,挑手感最對的一組再套回設計。
六、3D列印公差從哪裡來:孔偏小、柱偏大的原因
Q為什麼孔都印小、柱都印大?
A這是 FDM 的特性。知道誤差往哪邊跑,就知道間隙該往哪邊留,一點都不難。
- 垂直孔偏小:圓孔由很多短直線組成,噴嘴擠出的線材也會往內鼓,小孔最明顯。
- 外側特徵偏大:轉角和第一層會往外擴(俗稱象腳),柱子、凸台通常比圖面略大。
- 擺放方向:水平方向的孔頂部靠架橋成形,容易不圓;同一個孔直立和平放印出來不一樣。
- 材料收縮:ABS、ASA 收縮比 PLA、PETG 多,配合處可再多留 0.05–0.1 mm。
- 尺寸越大,累積越多:長條件兩端的孔距,比單一小孔更需要注意。
所以「整個等比例放大」解決不了配合問題:孔和外形的誤差方向相反,只能針對配合的地方個別調整。
七、和外購件配合:軸承、螺絲、磁鐵、PCB 怎麼留
Q配軸承、螺絲,間隙要留在哪?
A外購件尺寸是準的,間隙全部留在列印件這一側就對了。
| 外購件 | 建議做法 |
|---|---|
| 滾珠軸承 | 孔略小一點,實配後微調到輕壓入;不要大量過盈,塑膠會裂 |
| 螺絲過孔 | 孔徑比螺絲標稱直徑大約 0.3–0.5 mm |
| 金屬軸 | 要轉動用單邊 0.2–0.3 mm;要固定可改用螺絲或卡扣 |
| 磁鐵 | 留小間隙再用膠固定,壓入容易壓裂磁鐵或零件 |
| PCB 電路板 | 四周留約 0.3–0.5 mm,用凸台定位,不要靠整圈溝槽卡緊 |
✅ 外購件型號提供給小德,可依規格預留配合尺寸,有對手件可實配確認。
配合公差拿不準?
八、設計時就預留可調:讓配合公差可以修
Q印出來差一點,一定要重印嗎?
A不一定喔!設計時先預留可調的地方,差一點也還修得回來,省時又省心。
- 孔口、柱端加 0.5 mm 倒角,導入更順,也能避開第一層象腳。
- 只需要鎖緊、不需要定位的孔,改成長圓孔,容許位置誤差。
- 精密孔先畫小,印好後再用鑽頭或鉸刀修到尺寸。
- 反覆拆裝的地方不要用過盈配合,塑膠每次都會變鬆,改用卡扣或螺絲。
- 大零件的配合處先做「局部打樣」:只印配合部位,確認後再印整件,省時省料。
九、建議提供 STP 組件檔:配合與補強可協助微調
Q為什麼要給 STP 組件檔?
A因為我們能看到零件之間怎麼配;配合或補強處可協助小幅微調,不另收費。
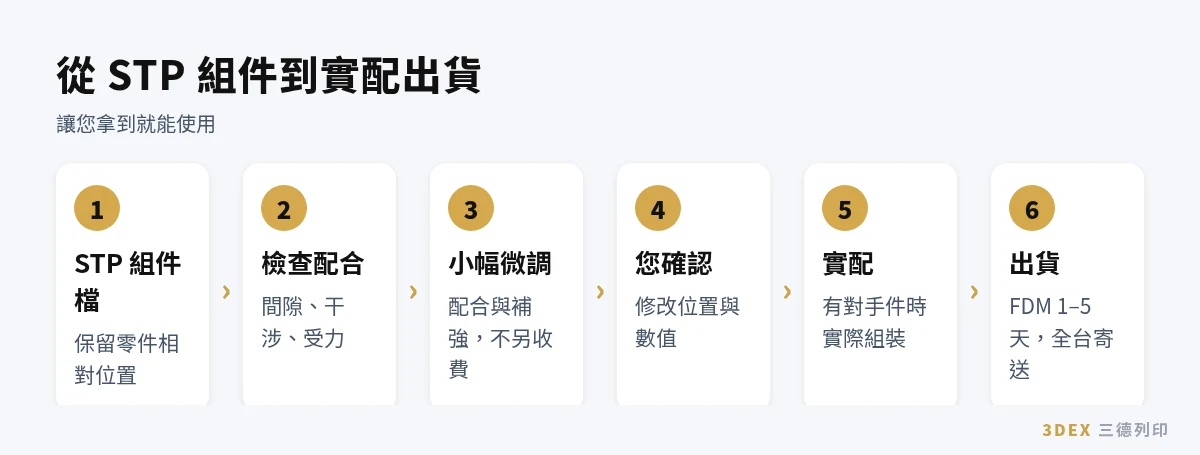
單一零件的 STL 只看得到外形,看不出「它要跟誰配」。STP 組件檔留著每個零件的相對位置,工程師可以直接檢查:
- 哪些面互相配合、間隙夠不夠。
- 有沒有干涉、組裝順序是否可行。
- 卡扣、螺絲柱、薄壁等受力處是否需要加厚或加肋。
需要調整時,我們會先說明改哪裡、改多少,您確認後才製作。三德創辦人有 15 年機構設計ODM開發經驗,配合和補強這些細節,正是機構設計每天在做的事。
十、有對手件:可實配後再出貨
Q可以幫我裝裝看再出貨嗎?
A當然可以!把對手件寄給小德,我們實配確認後再出貨,讓您收到就能用。
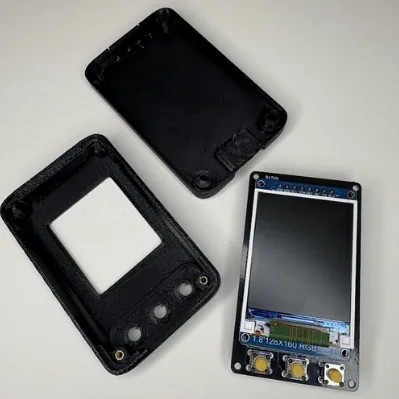
圖面畫得再完整,也比不上實際裝一次。對手件可以是現有的機殼、外購模組、金屬零件,或上一版的列印件。實配可以確認:
- 能不能順利裝入、拆下。
- 鬆緊是否符合需求,轉動或滑動是否順暢。
- 多個零件一起組裝時,累積誤差是否在可接受範圍。
實配後要微調,我們會先跟您確認再修,讓您收到就能直接用。
十一、配合公差怎麼標在圖面上
Q圖面上要怎麼標?
A只標真正需要的地方,寫清楚和誰配、要什麼手感;用講的也可以,小德聽得懂。
- 標出配合特徵與對手件,例如「此孔配 ø8 金屬軸,需可轉動」。
- 寫明配合種類:餘隙、零公差或過盈。
- 關鍵尺寸標上下限,其他尺寸不必過度要求。
- 有對手件時註明,是否需要實配後出貨。
用講的也可以,例如「蓋子要蓋得上、不用工具就打得開」,工程師會換算成配合數值。
十二、3D列印公差常見問題排解
Q印出來尺寸不對,怎麼判斷?
A先看是整體都偏,還是只有某處偏,處理方法不一樣;把量到的數字跟小德說一聲,我們一起找原因。
| 現象 | 可能原因 | 處理方式 |
|---|---|---|
| 軸完全裝不進孔 | 設計為零公差,孔偏小、軸偏大 | 配合面內縮,或依圖面走負公差 |
| 只有底部卡住 | 第一層象腳 | 底邊加倒角 |
| 裝得進但會晃 | 間隙留太大 | 縮小單邊間隙 0.05–0.1 mm 再打樣 |
| 水平孔不圓 | 孔頂靠架橋成形 | 改擺放方向,或孔頂改成水滴形 |
| 壓入後裂開 | 過盈量太大,或壁太薄 | 減少過盈量,周圍加厚 |
| 一組裝就歪 | 多零件累積誤差 | 提供 STP 組件檔檢查,或寄對手件實配 |
✅ 配合不順時,小德協助判斷原因並調整設計。
十三、小結:公差設計不再是惡夢
Q一句話總結?
A想讓設計一次到位,歡迎把對手件實體寄給小德確認,或告訴我們使用情境,製作前一起把公差確認好。若沒有提供,我們一般以 ±0.1~0.2mm 製作。
- 要能動用餘隙配合,三德一般以 ±0.2 mm 製造。
- 間隙較緊可內縮或依圖面走負公差,讓零件組裝得起來。
- 提供 STP 組件檔,配合與補強處可協助小幅微調,不另收費。
- 有對手件可實配後出貨。
利用 3D列印快速打樣的優勢,產品的公差設計不再是惡夢。讓您拿到就能使用,是小德的初衷。有配合問題,歡迎加入 LINE@ @bcq0267v,工程師會人工評估您的案子,小德陪您一起看。
常見問題 FAQ
3D列印公差一般是多少?
三德一般以 ±0.2 mm 製造;設計已留好餘隙配合時,照圖印就能組裝。更高精度需求請附工程圖面與工程師確認。
餘隙配合、零公差、過盈配合差在哪?
餘隙配合是孔比軸大,可以轉或滑;零公差(過渡配合)是兩者幾乎一樣大,用來定位;過盈配合是軸比孔大,要用力壓進去。
3D列印孔要留多大?
兩個列印件互配建議單邊至少 0.2 mm,要順暢轉動可留 0.3 mm;軸配孔時直徑要加兩倍。
我的設計是零公差,可以印嗎?
可以。我們可把配合面內縮,或依圖面以負公差製作,調整前會先與您確認位置與數值。
配合調整要另外收費嗎?
提供 STP 組件檔時,配合處或需要強度加強的地方,小幅度微調不另收費;大幅修改設計會先與您討論。
可以寄對手件過去試裝嗎?
可以。有需要組裝的對手件,我們可實配確認後再出貨。
為什麼 3D列印的孔都比較小?
圓孔其實是很多短直線拼的,線材又會往內鼓,所以孔會偏小、外形會偏大;配合的地方要預留間隙。
3D列印卡扣要怎麼設計才不會斷?
扣勾干涉量約 0.5–1.0 mm,臂長至少是臂厚的 5 倍,根部加 R 角;臂要平放印,順著層線彎很容易斷。
3D列印件要鎖螺絲,用自攻還是銅螺母?
很少拆的用自攻螺絲,孔徑約螺絲外徑 × 0.8;常常拆裝的建議熱壓埋銅螺母,孔壁至少 1.5–2 mm。
3D列印打樣多久可以拿到?
三德 FDM 1–5 天出貨,全台寄送。
3D列印打樣多少錢?
依尺寸、材料與數量而定;三德 FDM NT$500 起,配合公差需求請加入 LINE@ @bcq0267v,由工程師人工評估報價。