本文重點:大部分的 3D 列印需求用 FDM 就能做到,第一版建議先用 FDM 打樣。選合作夥伴不要只比價格,更要看四件事:公差抓得準不準、會不會協助檢查設計、多久能交貨、出問題誰負責。因為印錯重來一次,花的時間和錢往往比單價的差距還多。小德不只是列印:會從零件的實際用途出發,協助客戶看圖、抓公差、挑材料,印好後再實配確認,一次做對,不用來來回回。
寫給第一次找人代工的工程師、新創團隊和採購,只放用得上的數字、表格和檢查表。
一、3D列印代工的三種型態:先知道你要買什麼
Q都叫「代工」,差在哪裡呢?
A差在有沒有人陪您想。小德不只照檔案印,還會從使用情境協助看設計、挑材料,讓成品第一次就合用。
| 型態 | 代工負責 | 你要自己負責 | 適合 |
|---|---|---|---|
| 純列印 | 照檔列印、拆支撐 | 尺寸、公差、結構是否合理 | 檔案已驗證過 |
| 列印+選材建議 | 材料、擺放方向建議 | 結構與配合 | 單件功能件 |
| 設計型代工(DFM) | 檢查壁厚、公差、受力方向,必要時協助改圖 | 確認用途與規格 | 組裝件、要量產的零件 |
 ✅ 三種型態小德都能接,尤其擅長設計型代工:協助客戶做 DFM 檢查、調整圖面,並支援小批量生產。
二、3D列印代工製程比較:FDM、光固化、金屬3D列印、CNC、翻模/開模
Q製程這麼多,我該選哪一個?
A別擔心,大部分需求用 FDM 就能做得很好;真的有特殊需求,小德再陪您評估光固化、金屬3D列印、CNC 或翻模/開模。
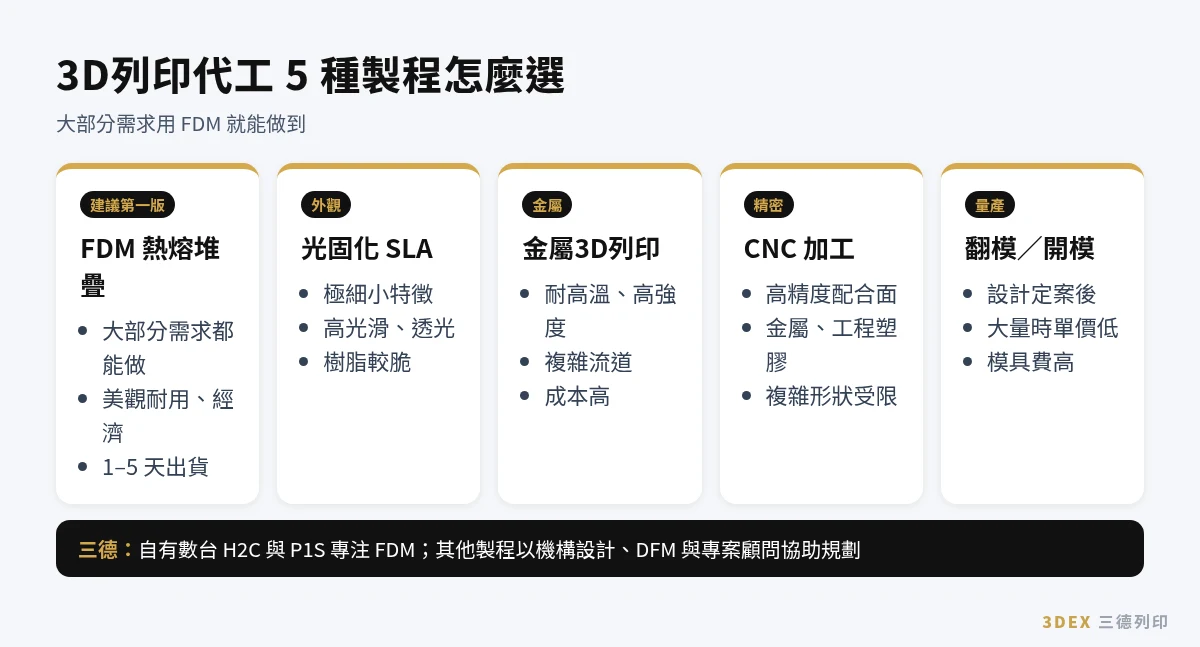
| 製程 | 常見精度(業界通則) | 優勢 | 限制 | 適合的需求 |
|---|---|---|---|---|
| FDM 熱熔堆疊(建議第一版) | 約 ±0.2 mm 等級;關鍵尺寸附工程圖可控制到 ±0.1 mm | 工程材料多、可做大件、交期快、成本低 | 可見層紋;層與層之間強度較弱 | 機殼、治具、功能件、組裝驗證、小量生產 |
| 光固化(SLA) | 約 ±0.05–0.2 mm | 表面細緻、細節銳利 | 一般樹脂較脆,長期曝曬易老化 | 極細小特徵、高光滑外觀、透光件 |
| 金屬3D列印 | 約 ±0.1 mm 等級,常需後加工 | 真正金屬性能、複雜內部流道 | 價格高、交期長 | 耐高溫、高強度、複雜金屬結構 |
| CNC 加工 | 精度高,依材料與設備而定 | 金屬與工程塑膠、尺寸與表面精準 | 形狀受刀具限制,複雜件成本高 | 高精度配合面、金屬零件、少量精密件 |
| 翻模/開模 | 依模具與材料而定 | 大量時單件成本低、外觀一致 | 模具費高,改設計需修模 | 設計定案後的量產 |
精度是業界公開資料的常見範圍,實際會因設備、材料、尺寸和擺放方向而不同。
 ✅ FDM 由三德自有數台 H2C 與 P1S 生產,1–5 天出貨;光固化、金屬3D列印、CNC、翻模/開模由小德從設計和 DFM 協助規劃,一個窗口到底。
三、為什麼 3D列印代工第一版建議用 FDM
Q之後要量產,還需要先印 FDM 嗎?
A建議要喔!先用 FDM 做一版,花最少的錢、最快確認設計,後面每一步都走得更安心。
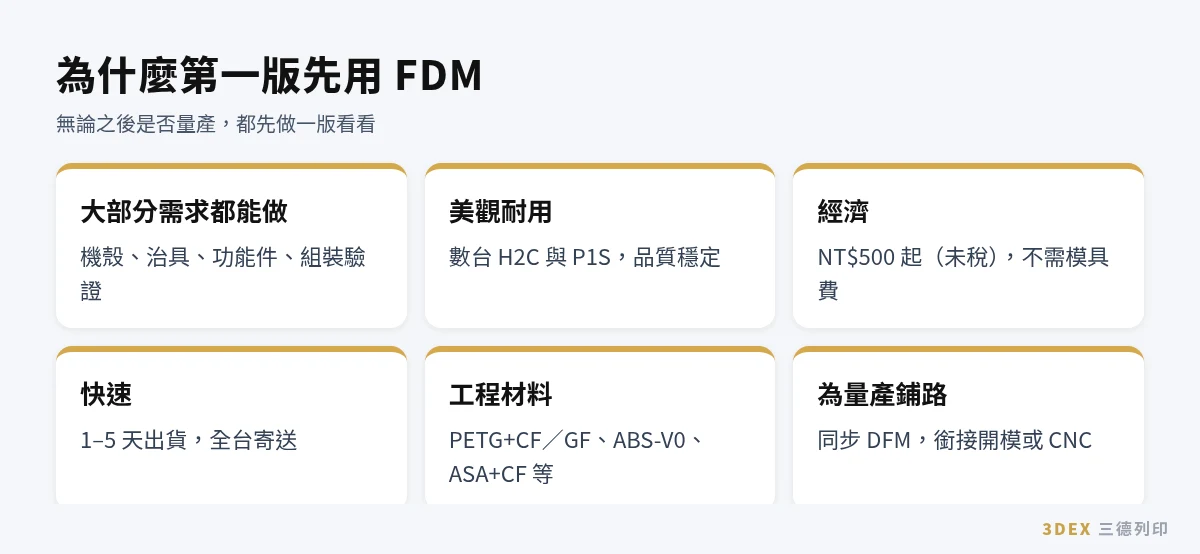
| 理由 | 說明 |
|---|---|
| 大部分需求都能做 | 尺寸驗證、組裝配合、受力測試、治具與機殼,FDM 都能直接做出可用的零件 |
| 設備升級後品質更好 | 三德以數台 H2C 與 P1S 生產,外觀細緻度與尺寸穩定度明顯提升,美觀又耐用 |
| 經濟 | NT$500 起,不需模具費,改版只要改檔重印 |
| 快速 | FDM 1–5 天出貨,全台寄送,一週內可完成一輪驗證 |
| 工程材料可選 | PLA、PETG、PETG+CF、PETG+GF、ABS、ABS-V0 耐燃、ASA+CF,可依耐熱、耐候、剛性選擇 |
| 為量產鋪路 | 打樣時同步做 DFM 檢查,FDM 驗證過的設計,可以順利銜接翻模、開模或 CNC |
✅ 第一版交給小德用 FDM 快速驗證,改圖再印不必重開模。
四、FDM 代工的設計規則:交檔前自己先檢查
Q怎麼避免印出來不能用?
A交檔前照下面幾條規則看一遍,多數問題都能先避開;拿不準的地方,跟小德說一聲就好。
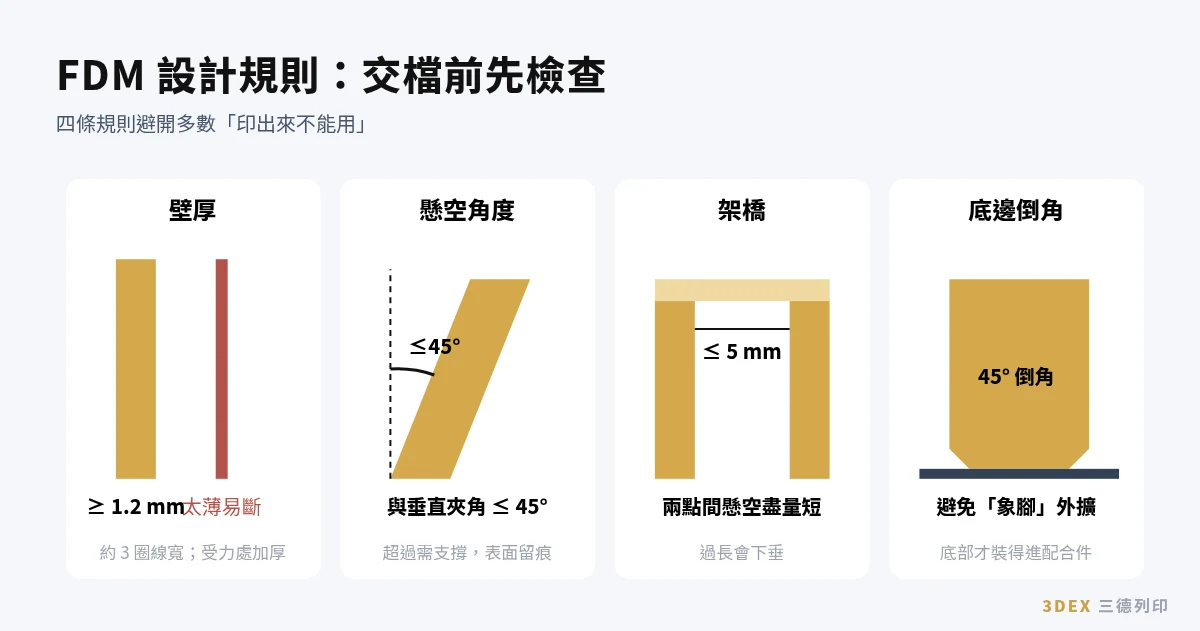
| 項目 | 建議 | 原因 |
|---|---|---|
| 壁厚 | ≥ 1.2 mm;受力處加厚 | 太薄只有一兩圈線材,容易斷或變形 |
| 懸空角度 | 與垂直方向夾角 ≤ 45° 可不加支撐 | 超過 45° 下垂、捲邊,需支撐並留痕 |
| 架橋(兩點間懸空) | 盡量 ≤ 5 mm | 超過會下垂或需支撐 |
| 垂直孔 | 實際會偏小;關鍵孔先印小再鑽孔 | 噴嘴擠壓使線寬變寬 |
| 細銷 | 直徑 < 5 mm 的銷根部加圓角,關鍵處改用金屬銷 | 細銷只有外圈線材,易斷 |
| 貼平台的邊 | 加 45° 倒角或圓角 | 避免第一層外擴(象腳)影響組裝 |
| 受力方向 | 主要受力沿層面方向,不要垂直拉層 | 層與層之間是最弱處 |
✅ 交檔後小德會依這些規則協助您做 DFM 檢查,有疑慮先確認再生產。
五、交期怎麼看:「列印 6 小時」不等於「6 小時拿到」
Q印 6 小時,為什麼不是 6 小時就拿到?
A因為還有確認檔案、排程、後處理和運送。三德算的是出貨日,FDM 付款後 1–5 天就會出貨,讓您心裡有個底。
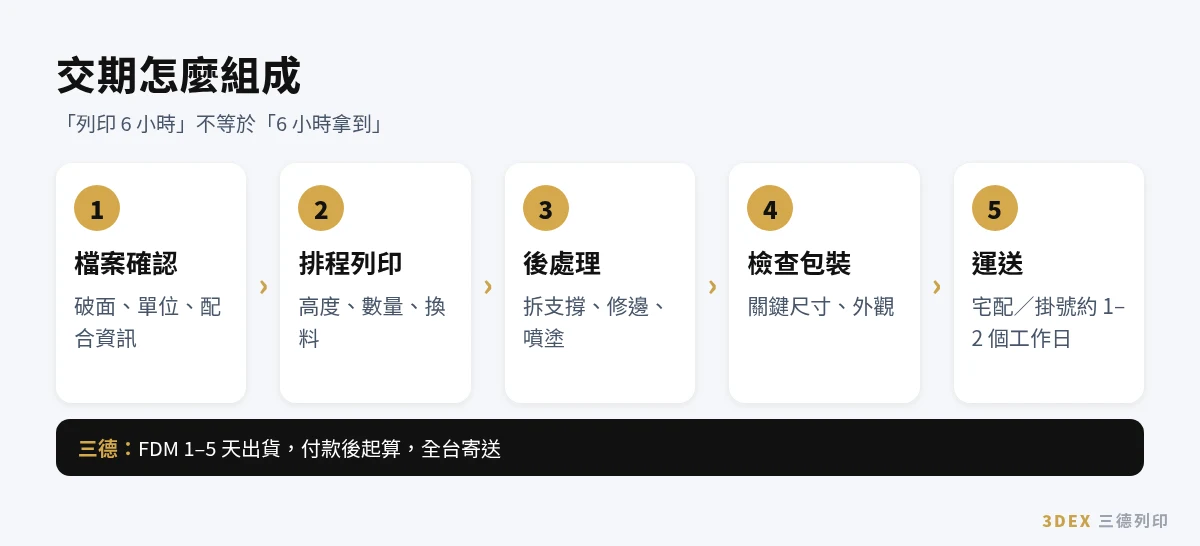
| 階段 | 會拉長的原因 |
|---|---|
| 檔案確認 | 破面、單位錯、缺配合資訊,需要來回確認 |
| 排程與列印 | 零件高、數量多、需換料 |
| 後處理 | 拆支撐、修邊、噴塗 |
| 運送 | 三德全台宅配或郵局掛號約 1–2 個工作日 |
✅ 三德列印 FDM 1–5 天出貨(付款完成後排程),新竹市東區可預約自取。
六、客戶最常問小德的 8 個問題
Q可以先看報價嗎?
A當然可以!上傳檔案就有線上即時報價(未稅),價格清清楚楚,您安心了再決定。
Q交期算出貨日,還是到貨日?
A算出貨日。FDM 付款後 1–5 天出貨,全台寄送;在新竹的朋友,也歡迎預約自取。
Q檔案有問題,會直接照印嗎?
A不會的。小德會先仔細看過圖面,有疑慮一定先通知您,確認好才開印,不讓您白花一分錢。
Q會建議怎麼擺、用什麼材料嗎?
A會!告訴小德零件用在哪裡,我們依使用情境建議擺放方向和材料,讓它用得久、用得安心。
Q配合件的公差誰來確認?
A讓小德幫您!我們陪您一起訂公差,必要時實際裝裝看,確認合了再交給您。
Q只做一件也可以嗎?
A當然可以,一件起做。每一個想法都值得被好好做出來。
Q沒有 3D 檔也可以嗎?
A沒問題,交給小德。照片、實物或手繪圖都可以,我們協助您把它建成 3D 模型。
Q之後要做光固化、金屬3D列印、CNC 或開模,能一起規劃嗎?
A可以的。小德從設計和 DFM 開始陪您一路規劃,一次到位,不用東奔西跑。
✅ 問題直接問小德,LINE 找得到工程師,不用來回轉手。
七、小德幫客戶把關的五件事
| 項目 | 小德怎麼做 |
|---|---|
| 工程能力 | 指出設計問題,直接給修改方式 |
| 報價透明 | 線上即時報價(未稅),材料、數量一看就懂 |
| 交期可靠 | FDM 付款後 1–5 天出貨 |
| 溝通效率 | LINE、電話直接找工程師 |
| 總成本 | 先做對,少重印、少等待 |
✅ DFM 檢查、尺寸確認、實配確認,都是小德的基本功。
八、3D列印代工常見風險:出問題誰負責
Q最常出什麼問題?
A多半不是印壞,而是一開始沒說清楚。多說一句用途,就能少走好幾趟冤枉路。
| 風險 | 常見原因 | 預防 |
|---|---|---|
| 組不起來 | 沒留間隙、沒說明配合關係 | 標出配合面,先印小段測試 |
| 斷裂 | 壁太薄、受力垂直層面 | 說明受力方向,小德協助決定擺放 |
| 尺寸放大或縮小 25.4 倍 | mm/inch 單位錯 | 一律用 mm 匯出並核對總尺寸 |
| 印到舊版 | 檔名沒有版本號 | 檔名加日期與版本 |
✅ 製作前小德先確認關鍵尺寸與用途,降低重工風險。
九、三德列印:您的機構工程師
Q三德跟一般代印差在哪?
A我們用機構設計的眼光,用心看您的每一個檔案;有疑問先跟您確認,才開始印。
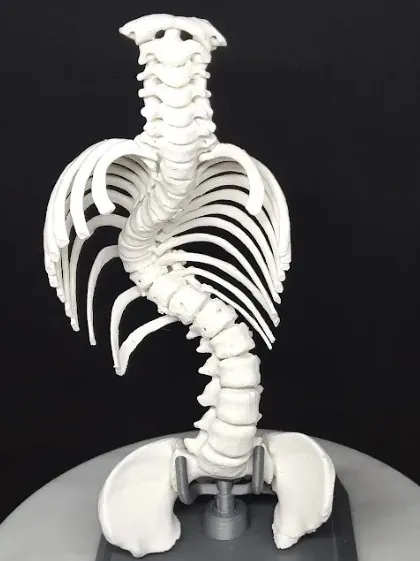
創辦人有 15 年機構設計ODM開發經驗,從打樣到量產的眉角都熟。
| 項目 | 內容 |
|---|---|
| FDM 價格 | NT$500 起 |
| 交期 | FDM 1–5 天出貨,全台寄送 |
| 設備 | 數台 H2C 與 P1S |
| 材料 | PLA、PETG、PETG+CF、PETG+GF、ABS、ABS-V0 耐燃、ASA+CF |
| 單件最大 | 325 × 320 × 320 mm,更大可分件列印後組裝 |
| 設計服務 | 建模、結構設計、DFM 建議,見機構設計服務 |
延伸閱讀:3D列印代工服務、3D列印代工價格怎麼算、從設計到製造的一站式服務。
十、決策流程:3D列印代工要選哪一種製程?
Q不知道該用哪種製程?
A照順序回答下面 5 題,就能縮小到一兩種;還是拿不定,找小德聊聊就好。
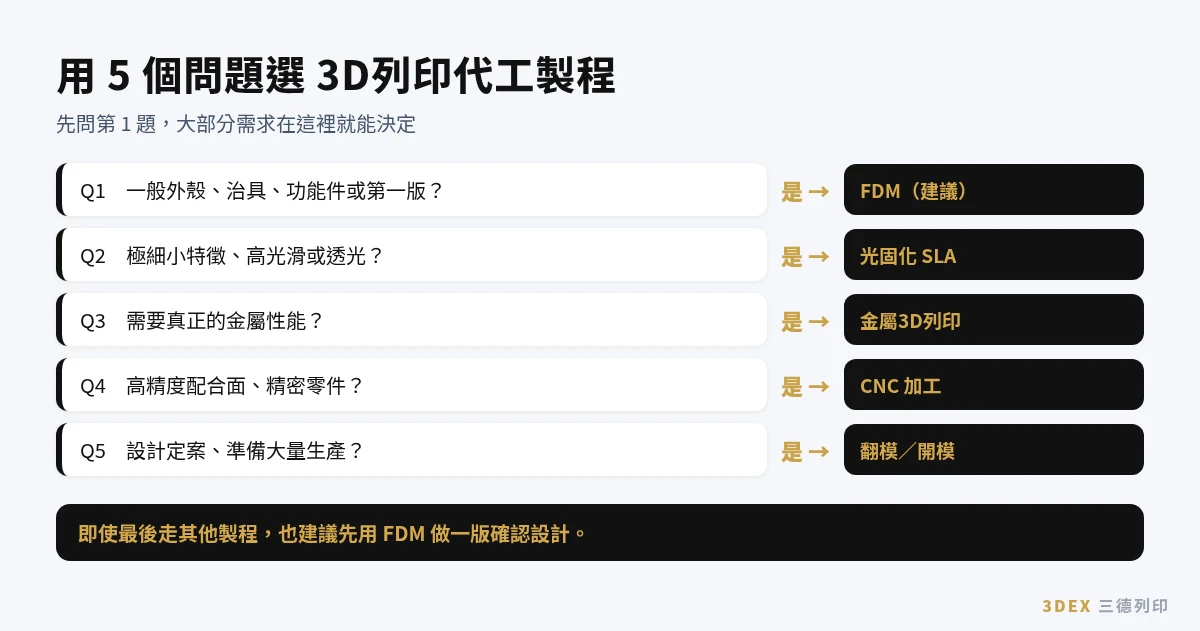
- 一般外殼、治具、功能件或第一版驗證?是 → FDM(大部分需求到這一步就能決定);否 → 下一題。
- 需要極細小特徵、高光滑外觀或透光效果?是 → 評估光固化(SLA);否 → 下一題。
- 需要真正的金屬性能(耐高溫、高強度、複雜流道)?是 → 評估金屬3D列印;否 → 下一題。
- 需要高精度配合面或精密金屬、工程塑膠零件?是 → 評估 CNC 加工;否 → 下一題。
- 設計已定案、準備大量生產?是 → 翻模/開模;建議先以 FDM 驗證並完成 DFM 檢查。
✅ 多數機構件、機殼和治具第 1 題就決定用 FDM;要換製程,小德也從 FDM 打樣一路協助規劃。
十一、三個實際情境:代工怎麼選才划算
Q我的情況該怎麼選?
A每個需求都不一樣,做法也不同。看看下面哪個情境最像您(情境為說明用)。
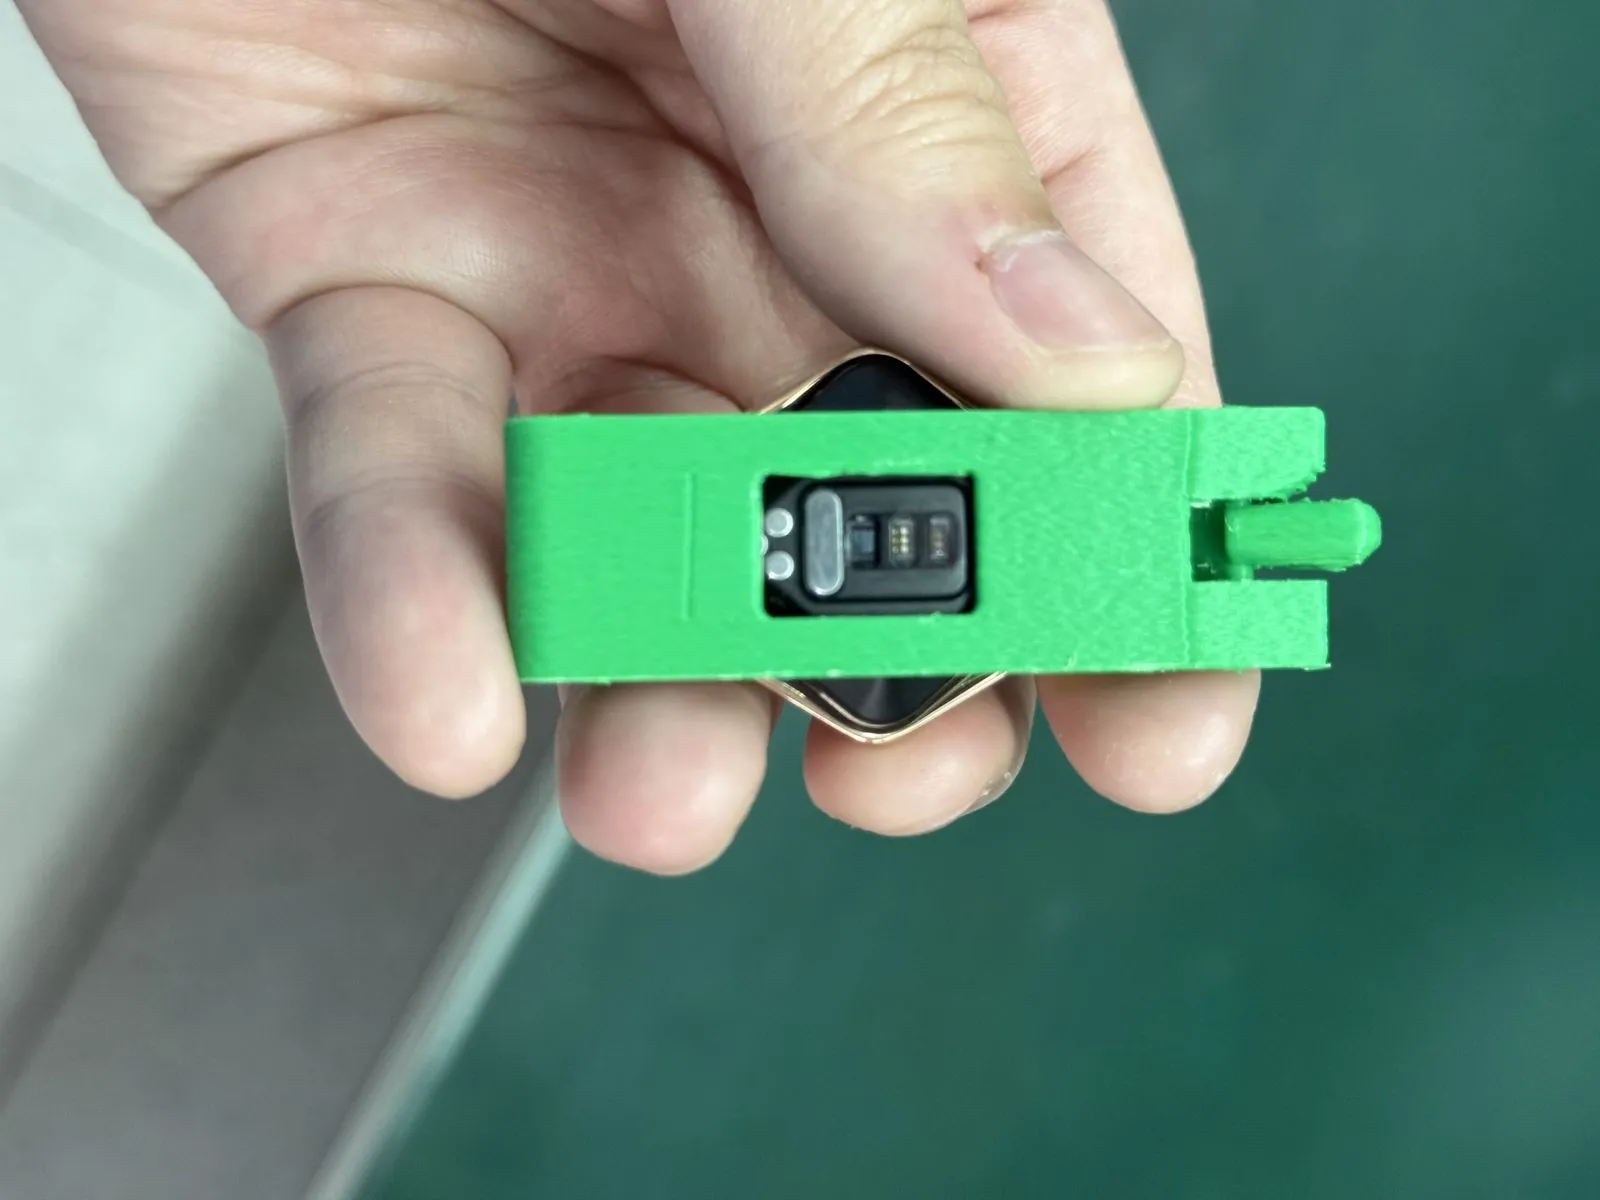
情境 A:新創團隊做電子產品外殼
| 需求 | 判斷 |
|---|---|
| 內含電路板、電池、按鍵,要能組裝 | 組裝件 → 需要設計型代工,先確認螺絲柱、卡扣與走線空間 |
| 第一版看尺寸,第二版看組裝 | 前兩版用 FDM(PLA 或 ABS)即可 |
| 預計半年後量產 | 打樣時同步檢查拔模角、肉厚均勻,減少日後修模 |
✅ 這類需求小德能從設計到 FDM 生產一次處理。
情境 B:產線需要治具
| 需求 | 判斷 |
|---|---|
| 定位工件、需要剛性、偶爾碰撞 | FDM 纖維強化材料(PETG+CF、PETG+GF) |
| 定位面要準 | 關鍵定位面提供工程圖;必要時預留後加工餘量 |
| 可能需要改版 | 保留 STEP 原始檔,改版只需重印 |
✅ 治具類需求小德可依產線條件設計並以 FDM 生產。
情境 C:設備停產零件
| 需求 | 判斷 |
|---|---|
| 只有舊零件,沒有圖檔 | 量測或 3D 掃描 → 重新建模 |
| 裝在機器內、靠近馬達會發熱 | 避開 PLA,選 ABS 或耐候材料 |
| 原件曾斷裂 | 建模時在斷裂處加厚、加圓角,而不是照原樣複製 |
✅ 沒有圖檔,小德可量測或 3D 掃描後重新建模,再以 FDM 生產。
十二、3D列印代工收貨驗收怎麼做
Q收到零件後要做什麼?
A24 小時內照下面幾步檢查一遍;有任何問題拍照告訴小德,我們一起釐清。
- 對一下數量、材料、顏色,跟報價單一不一致。
- 量關鍵尺寸:同一個地方量 3 次取平均,記下來。
- 試裝:跟要配的零件裝裝看,不卡、不晃才算過。
- 檢查外觀:支撐痕、毛邊是否在可接受範圍。
- 功能測試:照實際用法測一次,例如受力、受熱。
- 有問題拍照回報:照片附上量到的數字,溝通最快。
需要的不只是列印?
十三、3D列印代工常見問題排解
| 現象 | 可能原因 | 改善方式 |
|---|---|---|
| 孔太小,螺絲鎖不進 | FDM 垂直孔天生偏小 | 設計時孔徑略放大,或印後鑽孔修正 |
| 底部比圖面大一點 | 第一層象腳 | 底部邊緣加 45° 倒角 |
| 零件沿層線裂開 | 受力垂直於層面 | 改擺放方向,讓受力沿層面 |
| 大平面翹起 | 收縮不均 | 加肋條、分件,或改用較不易翹曲的材料 |
| 細柱斷掉 | 直徑太小,只有外圈線材 | 根部加圓角,關鍵處改用金屬銷 |
| 懸空處表面粗糙 | 支撐接觸面 | 改成 45° 斜面或分件 |
✅ 遇到這些問題,小德會從擺放方向、壁厚與公差協助您調整。
十四、傳給小德的需求範本
Q需求要怎麼寫比較好?
A複製下面的範本填一填,一次把資訊給齊,小德就能更快給您報價和建議。
| 欄位 | 填寫範例 |
|---|---|
| 檔案 | bracket_v3.step(單位 mm) |
| 用途 | 固定電路板的支架,裝在機殼內 |
| 數量 | 最少 2 件,理想 10 件 |
| 材料 | ABS;機殼內約 50°C |
| 關鍵尺寸 | 兩孔孔距 40 mm,孔徑配合 M3 螺絲 |
| 配合件 | 板厚 1.6 mm 電路板 |
| 後處理 | 不需噴塗 |
| 需要日期 | 下週三前收到 |
✅ 依範本填好傳給小德,就能更快拿到報價與建議。
十五、3D列印代工製程深入比較:何時從 FDM 走向其他製程
Q什麼時候不用 FDM?
A一般都先用 FDM;遇到特殊需求才需要換製程,到時小德陪您一起評估。
FDM 熱熔堆疊(預設選擇)
FDM 有點像擠牙膏:把線材加熱融化,由噴嘴一條一條擠出來,一層冷了再疊下一層。所以平面方向(XY)很強,接近材料本身;層與層之間(Z 方向)只靠熔接,是最弱的地方。
所以小德會問您「零件從哪個方向受力」:同一個支架,平放印和直立印,強度可能差很多。好處是材料多、成本低、能印大件,工程材料還能直接做功能測試;缺點是有層紋,太細的細節印不清楚。
光固化(SLA)
光固化是用光照液態樹脂,一層一層變硬。細節和表面比 FDM 細緻,適合很小的特徵或要很光滑的外觀。不過一般樹脂偏脆,曬久了容易變色、變脆,印完還要清洗和二次固化。零件要反覆受力或做卡扣,FDM 工程材料通常更適合。
金屬3D列印
用雷射把金屬粉末熔化成型,強度和耐熱接近一般金屬,適合複雜流道和輕量化結構。缺點是貴、交期長,印完常要熱處理和再加工。建議先用 FDM 確認外形和組裝,再進到金屬。
CNC 加工
用刀具從整塊材料切出形狀,尺寸和表面都很準,適合金屬或工程塑膠的精密零件。但刀具伸不進去的地方做不了,內部複雜的結構不好加工,數量少時單價也偏高。
翻模/開模
翻模適合小批量複製;開模射出適合設計定案後大量生產,單件便宜、外觀一致,但模具費高,改設計就要修模。開模前先用 FDM 打樣、做完 DFM 檢查,修模的機會就少很多。
十六、FDM 材料選擇對照(三德可選材料)
Q材料要怎麼挑?
A先想想零件會用在哪裡,再看強度和外觀;不確定的話,交給小德依用途建議。
| 材料 | 耐熱(熱變形溫度約) | 特性 | 適合 | 不適合 |
|---|---|---|---|---|
| PLA | 57°C | 易印、尺寸穩定、表面佳 | 外觀件、尺寸驗證 | 車內、戶外、靠近熱源 |
| PETG | 75°C | 韌性較好、不易脆斷 | 一般功能件、收納、治具 | 高溫環境 |
| PETG+CF/PETG+GF | 75°C | 纖維強化、剛性高 | 治具、需要剛性的結構件 | 需要大量彎折的零件 |
| ABS | 85°C | 耐熱、耐衝擊、可後加工 | 機殼、功能原型 | 長期戶外曝曬 |
| ABS-V0 | 85°C | 耐燃等級材料 | 需要耐燃要求的機殼 | — |
| ASA+CF(黑色) | ASA 約 100°C | 耐候、抗紫外線、剛性高 | 戶外、車用 | 需要其他顏色時 |
✅ 表中材料小德都能直接以 FDM 生產,也可依用途協助您選材。
熱變形溫度為材料原廠公開數值(0.45 MPa),實際可用溫度依零件厚度、受力與時間而降低。
十七、代工與開模的銜接
Q印得出來,就能開模嗎?
A不一定喔。打樣時就用量產的眼光看設計,之後才不用重來,小德會陪您一起把關。
3D列印幾乎什麼形狀都印得出來,倒勾、內部空腔、零拔模角都沒問題。但射出成型要模具打得開、零件脫得了模,肉厚也要平均,不然會縮水或翹曲。打樣時如果只照 3D 列印的自由度去畫,轉開模時常要大改,等於重來。
✅ 三德創辦人有 15 年機構設計ODM開發經驗,打樣時就會協助客戶一起檢查拔模角、肉厚、倒勾和螺絲柱,讓打樣件和量產件走同一個方向。開模由模具廠執行,我們以設計和 DFM 顧問的角色協助規劃。
十八、為什麼 FDM 零件有方向性:擺放方向決定強度
Q為什麼同一個零件,換個方向印就容易斷?
A因為 FDM 最弱的是層與層之間。受力順著層面走,零件就能穩穩撐住。
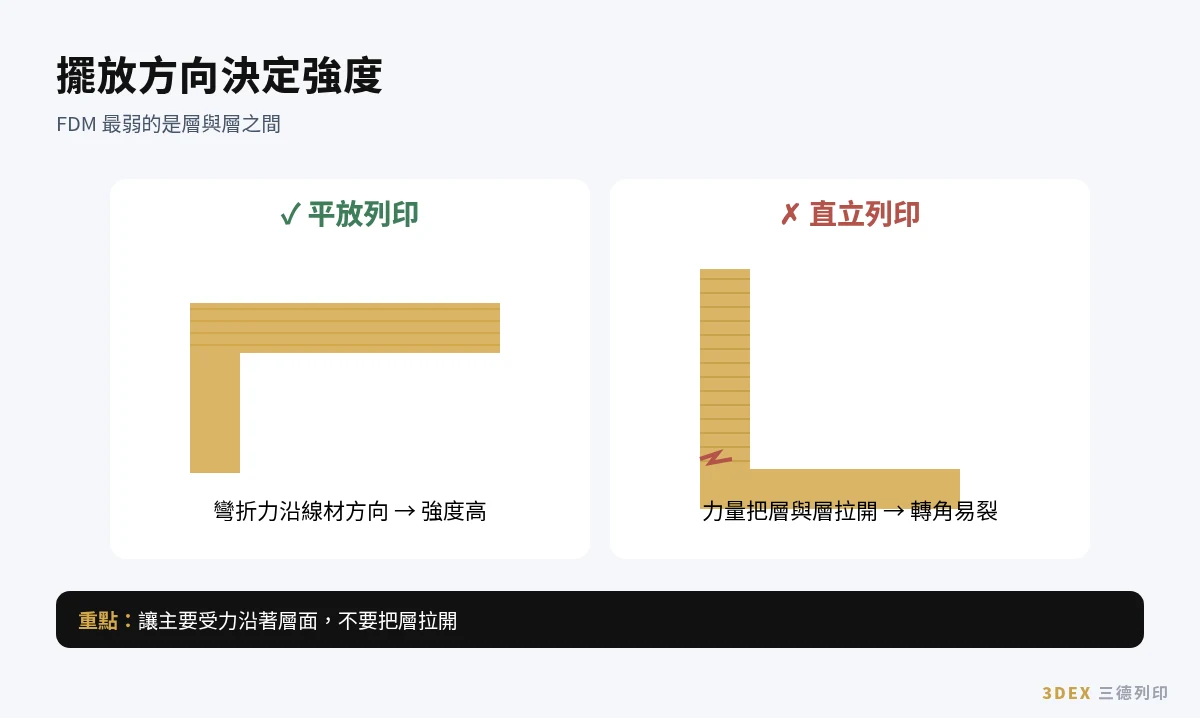
FDM 每一層,都是熱的線材疊在已經冷掉的上一層,靠熱度黏在一起。黏住的面積只有線材碰到的地方,層和層之間還有細小凹槽,一拉,力量就集中在這裡。
所以同一個 L 型支架:平放印,彎的時候力量順著線材,很耐用;直立印,彎的時候會把層拉開,常常在轉角沿著層線斷掉。
| 零件 | 受力情況 | 建議擺放 |
|---|---|---|
| L 型支架 | 轉角受彎 | 平放,讓 L 形輪廓在平面內 |
| 卡扣 | 懸臂反覆彎曲 | 懸臂長度方向平行於平台 |
| 螺絲柱 | 鎖附時徑向撐開 | 柱子直立,外壁圈數加多 |
| 掛勾 | 勾部受拉 | 側放,讓勾的弧線在平面內 |
| 長條桿件 | 兩端受力彎曲 | 平放,長度方向沿平台 |
✅ 擺放方向由小德依受力與外觀判斷,必要時建議分件。
外觀和受力衝突時(外觀面朝上才漂亮,但受力要平放),小德會先跟您討論取捨,或建議分件。
十九、公差怎麼標最清楚
Q公差要怎麼標才清楚?
A只標真正重要的地方,再說明為什麼重要;小德看得懂,就能幫您顧好每個關鍵尺寸。
- 分清楚關鍵與一般尺寸:配合孔、定位面、與其他零件接觸的面是關鍵;外觀輪廓多半是一般尺寸。
- 標出配合對象:例如「此孔配合 M3 螺絲」「此槽放入 1.6 mm 電路板」,比單純寫數字更有用。
- 統一基準:所有關鍵尺寸從同一個基準面量起,避免累積誤差。
- 附工程圖:需要精準尺寸時提供工程圖,三德可依需求控制關鍵尺寸。
- 預留調整空間:FDM 一般尺寸約 ±0.2 mm 等級,配合件建議先印測試塊確認。
二十、3D列印代工小量生產要注意什麼
Q要印幾十件,要注意什麼?
A重點會從「能不能用」變成「每一件都一樣」,這份穩定,小德會用心替您守住。
| 項目 | 做法 |
|---|---|
| 首件確認 | 先做 1 件確認尺寸與功能,再批量列印 |
| 固定參數 | 材料、層高、擺放方向、外壁設定保持一致 |
| 抽檢 | 依數量抽量關鍵尺寸,確認一致性 |
| 材料批次 | 同一批訂單盡量使用同批材料,顏色較一致 |
| 包裝 | 小件分袋,避免運送中刮傷或變形 |
✅ 三德自有數台 H2C 與 P1S,可多台連續生產;數量與交期請在詢價時一併說明。
二十一、代工合作的完整流程(三德列印)
Q跟三德合作要怎麼開始?
A很簡單:有檔案就線上報價,沒檔案就傳 LINE,最後都由工程師替您把關。
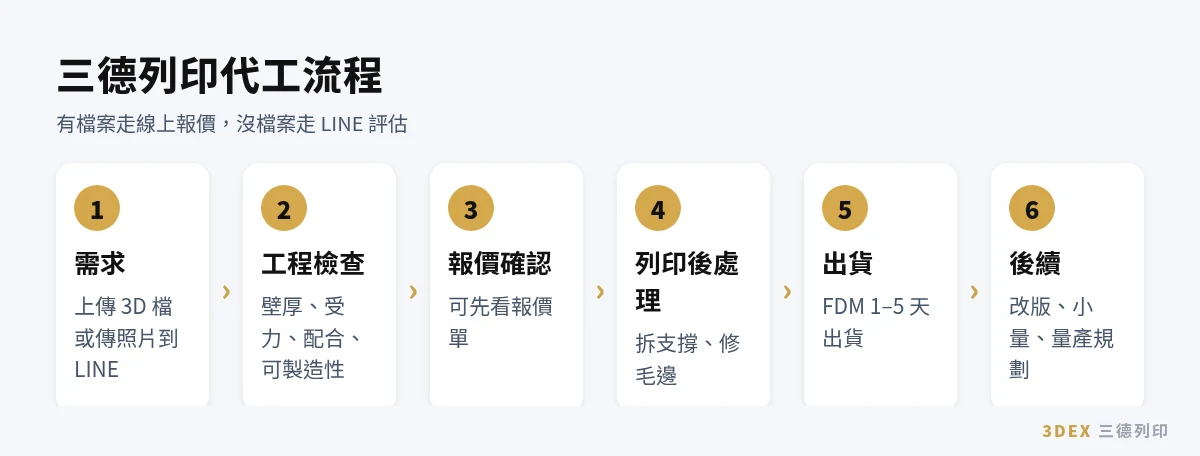
- 需求確認:上傳 3D 檔到線上自動報價,或把照片、圖面、需求傳到 LINE。
- 工程檢查:工程師從機構角度看壁厚、受力方向、配合,以及做不做得出來,有疑問先與您確認。
- 報價與確認:確認材料、數量、後處理與交期,可先看報價單。
- 列印與後處理:拆除支撐、修剪毛邊;需要噴塗另行確認。
- 出貨:FDM 1–5 天出貨,全台宅配或郵局掛號,新竹市東區可預約自取。
- 後續:改版、小量生產或量產規劃,可延續同一個窗口。
二十二、代工前的最後確認清單
Q送出前還要確認什麼?
A照下面逐項打勾,大部分問題都能避開;有一項不確定,跟小德說一聲就好。
- 製程已依用途決定(多數功能驗證用 FDM)
- 材料已依使用環境決定(耐熱、耐候、耐燃、剛性)
- 壁厚 ≥ 1.2 mm,受力處加厚
- 懸空 ≤ 45°、架橋 ≤ 5 mm,或已接受支撐
- 細銷根部有圓角,貼平台的邊有倒角
- 配合處已留間隙,關鍵尺寸已標示
- 已說明受力方向
- 檔案為 STEP(或 STL/3MF/OBJ),單位 mm,檔名含版本
- 數量、需要日期、收件方式已確定
- 已看過線上報價(三德報價為未稅),後處理已確認
✅ 十項都打勾,小德一次就能看懂您的需求;有一項不確定,直接 LINE 問工程師。
二十三、小結:選 3D列印代工的三個原則
Q一句話怎麼選?
A先選對製程,再看工程能力,最後算總成本。願您的每一個零件都順利上線。
多數機構件和治具,前幾版用 FDM 就能驗證。零件能不能用,看的是壁厚、公差、受力方向這些工程判斷;總成本要把重印和等待一起算。三德創辦人有 15 年機構設計ODM開發經驗,小德不只是印,從看圖、選材到實配,協助客戶一次到位。
常見問題 FAQ
3D列印代工最少要做幾件?
三德一件起做。
FDM 能做到多精準?
一般約 ±0.2 mm 等級;關鍵尺寸提供工程圖,可依需求控制到 ±0.1 mm。
代工需要提供什麼檔案?
建議 STP/STEP,也接受 STL、3MF、OBJ;其他格式、圖面或照片由工程師人工評估。
3D列印代工可以做金屬件嗎?
三德自有設備為 FDM;金屬3D列印、CNC、光固化與翻模/開模,以機構設計、DFM 與專案顧問方式協助規劃。建議先用 FDM 驗證設計。
代工和自己買印表機哪個划算?
偶爾才印、要用工程材料,或需要設計建議,找人代工比較划算;每天都要印、又有人力調機,再考慮自己買。
同一個檔案,印法不同會差很多嗎?
會。擺放方向、層高、外壁圈數和填充都會影響強度與外觀;告訴小德用途,我們依用途設定。
交期是從什麼時候開始算?
三德 FDM 1–5 天出貨,從付款完成後排程起算;運送另需約 1–2 個工作日。
可以印比 325 mm 更大的零件嗎?
可以分件列印,再協助組裝;分件位置建議在設計階段一起規劃。
需要量產前的設計建議嗎?
可以,三德提供 DFM 建議與機構設計服務,打樣時就一起考慮量產。
FDM 和光固化代工怎麼選?
大部分需求選 FDM 就對了:組裝、受力、大件、預算與交期都有優勢。只有極細小特徵或高光滑、透光外觀時,才評估光固化。
之後要量產,還需要先做 FDM 嗎?
建議要。先用 FDM 做一版確認尺寸、組裝與功能,並同時做 DFM 檢查,翻模、開模或 CNC 才不會因設計問題重來。
檔案有問題,三德會怎麼處理?
小德先說明問題在哪,例如壁太薄、懸空太大、間隙不夠,並提出修改建議;您確認後才印,不會直接照印。
代工件尺寸跟圖面差一點,算不良嗎?
看是不是關鍵尺寸。FDM 一般尺寸約 ±0.2 mm 等級;關鍵尺寸下單時標示並附工程圖,小德會依圖控制。
可以只印零件的一部分先測試嗎?
可以。只印局部能省下很多時間和費用,特別適合確認孔位、卡扣或接頭。
治具適合用 3D列印代工嗎?
很適合。治具通常數量少、形狀要配合工件,用 FDM 纖維強化材料很快就能做出夠硬的定位治具,要改版只要改檔重印。
代工的成品可以再加工嗎?
可以鑽孔、修孔、打磨或噴塗。重要的孔可以先印小一點,再鑽到正確尺寸,會比直接印更準。
三德需要看到實物嗎?
有 3D 檔時不需要;只有實物時,先傳照片與尺寸評估,必要時再安排 3D 掃描。
三德可以做哪些尺寸的零件?
單件最大 325 × 320 × 320 mm,更大的物件可分件列印後協助組裝。
代工可以簽保密協議嗎?
可以。檔案只用於您的案子,未經同意不公開,需要時可在開始前簽署保密協議。
3D列印代工推薦怎麼找?
先依用途確認製程,再看能不能給設計建議、報價清不清楚、交期明不明確。三德線上即時報價(未稅),FDM 1–5 天出貨,工程師協助設計。